某制药企业固体制剂车间的原料称量间,主要用于粉状、颗粒状原料的称量与分装。原洁净等级为ISO Class 8(万级),但日常运行中存在三个突出问题:一是称量操作时粉尘外溢,导致相邻走廊出现可见粉尘沉积;二是与相邻配料间压差不稳,时正时负,无法形成稳定的负压防护,存在交叉污染风险;三是原有局部排风系统风速不均,部分工位风速低于0.2m/s,导致粉尘在操作台面滞留,影响称量精度与产品质量。企业内审中多次被指出该区域控制措施不足,面临GMP认证整改压力。
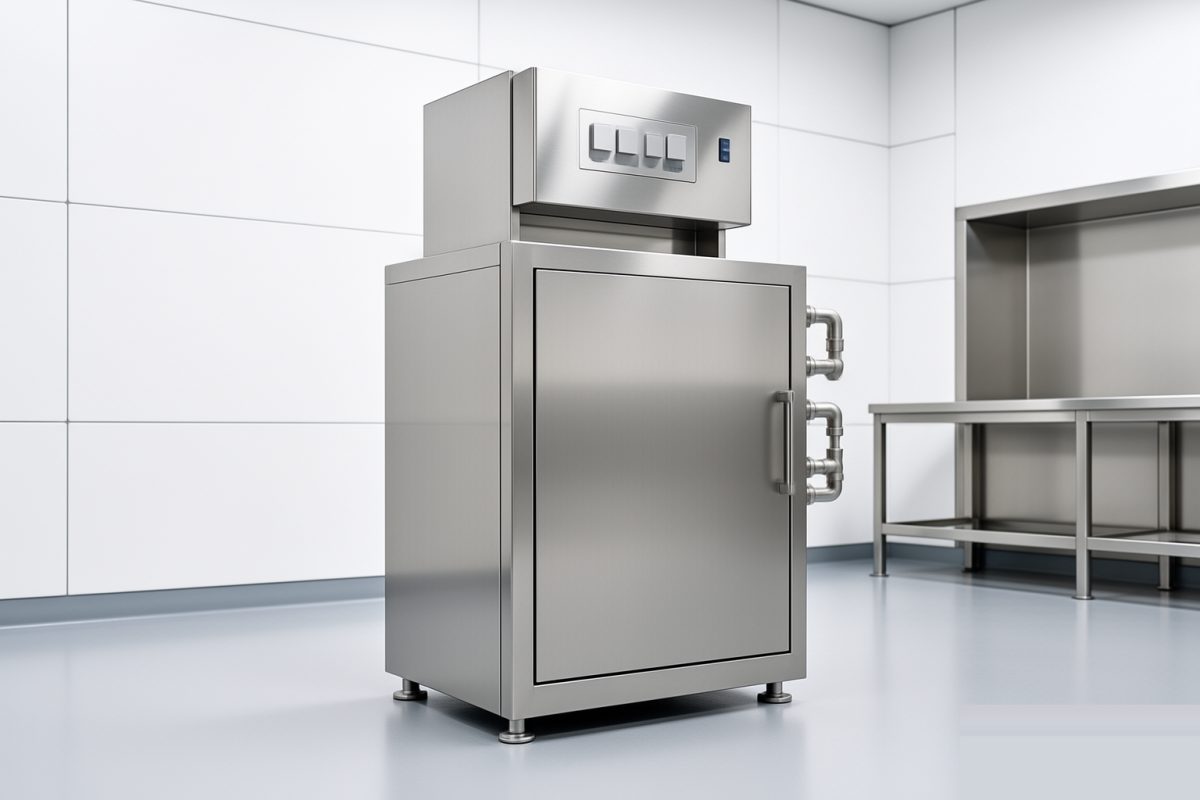
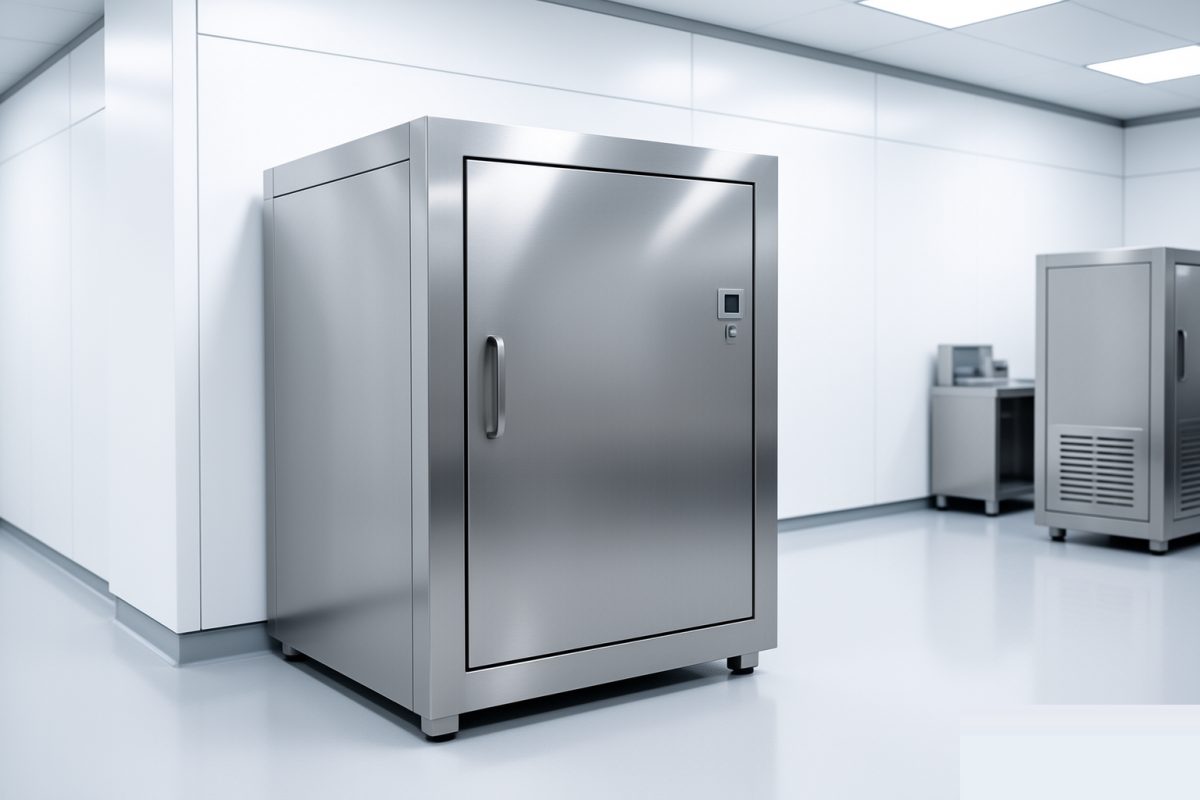
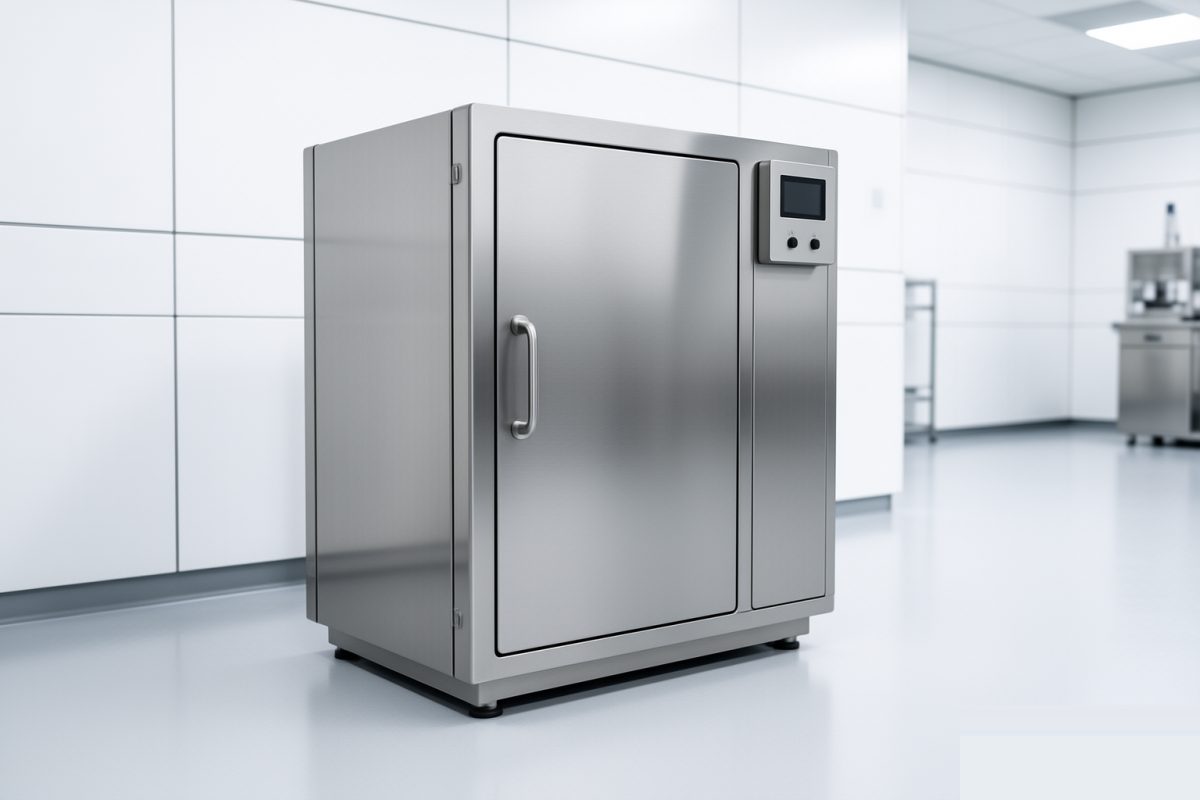
盖特净化针对该称量间的空间布局与工艺流程,设计了「负压称量室+传递窗+层流罩」三位一体的防护方案。在称量间入口处安装负压称量室,通过顶部送风、底部回风的垂直单向流设计,形成局部负压环境,将粉尘有效控制在称量操作区内。称量室与相邻配料间之间设置双门互锁传递窗,确保物料传递时压差不被破坏。在原料暂存区上方加装层流罩,提供ISO Class 5级别的局部洁净保护。
关键参数控制如下:负压称量室与相邻房间压差稳定控制在-10~-30Pa(设计值-20Pa),确保粉尘不外溢;操作区垂直单向流风速0.36-0.54m/s,保证粉尘快速沉降并被底部回风口捕获;送风口配置H14级高效过滤器,过滤效率≥99.995%@0.3μm;整个称量间换气次数≥40次/h,洁净等级提升至ISO Class 5(万级);设备噪音控制在≤65dB(A),满足车间职业健康要求。
布局上,负压称量室置于车间核心操作区,层流罩覆盖原料暂存工位,传递窗设置在称量间与配料间的隔墙上,形成物料单向流动、气流定向控制的合理动线。
项目验收时,第三方检测机构现场检测结果显示:称量操作区尘埃粒子数(≥0.5μm)为2800粒/m³,优于ISO Class 5标准限值(≤3520粒/m³);压差计连续监测72小时,负压值稳定在-18~-22Pa区间,波动幅度≤±2Pa,满足GMP对压差稳定性的要求;高效过滤器检漏测试(PAO法)穿透率均<0.01%,无泄漏点。
客户收益方面:粉尘外溢问题彻底解决,相邻走廊粉尘沉积投诉归零;交叉污染风险得到有效控制,该区域在随后的GMP认证检查中顺利通过,未再被提出整改要求;称量操作环境改善后,操作人员无需频繁清理台面,单批次称量时间缩短约15%,车间整体产能提升约8%;企业内审中,该区域控制措施被评为「符合性良好」,成为车间其他区域整改的参考样板。
如需了解实验室称量间负压防护方案详情,请致电0510-88770822。